
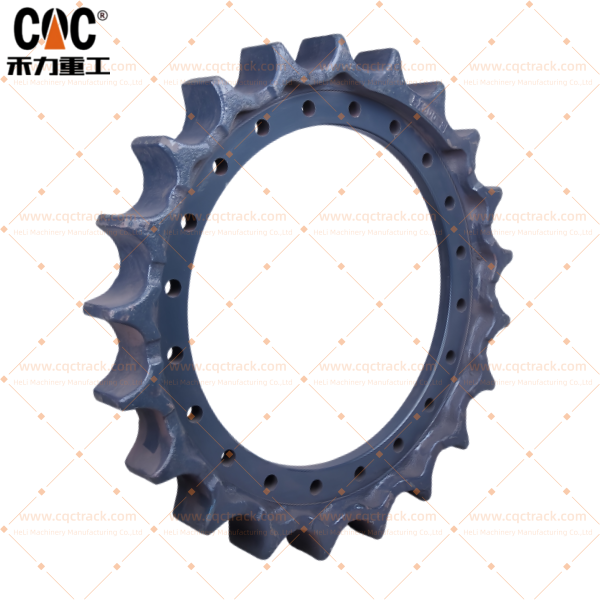
ٹریک کھدائی کرنے والا EX300-1 EX300-2 EX300-3 انڈر کیریج 1022168 71471228 AT202586 سپروکیٹ وہیل / ٹریک فائنل ڈرائیو سپروکیٹ رم / CQC OEM معیار کی اصل فیکٹری براہ راست سپلائی کریں


ہٹاچی EX300-1 EX300-2 EX300-3 انڈر کیریجسپروکیٹ وہیل/ فائنل ڈرائیو کو ٹریک کریں۔سپروکیٹرم - OEM کراس ریفرنس پارٹ نمبرز 1022168, 71471228, AT202586
CQC TRACK (HELI MACHINERY MANUFACTURING CO., LTD.) کے ذریعہ تیار کردہ - OEM کوالٹی کی اصل فیکٹری براہ راست سپلائی کرتی ہے۔
تکنیکی خلاصہ
یہ تکنیکی اشاعت تین مشن کی اہم Hitachi ڈرائیو سپروکیٹ اسمبلیوں کے لیے جامع انجینئرنگ دستاویزات فراہم کرتی ہے—OEM کراس-ریفرنس پارٹ نمبرز 1022168, 71471228, اور AT202586—خاص طور پر EX300-1, EX300-1, اور EX300-30032 سیریز کے لیے انجنیئر کردہ کھدائی کرنے والے یہ سپروکیٹ وہیل اسمبلیاں، جو متبادل طور پر ٹریک فائنل ڈرائیو سپروکیٹ رمز یا ڈرائیو سپروکیٹ کے طور پر نامزد ہوتی ہیں، انڈر کیریج ٹریک سسٹم کے اندر پاور ٹرانسمیشن کے بنیادی جزو کی نمائندگی کرتی ہیں۔ سپروکیٹ ایک کنٹورڈ گیئر ہے جو دانتوں سے لیس ہے جو ٹریک چین بشنگ کے ساتھ آپس میں جڑنے کے لیے ڈیزائن کیا گیا ہے، فائنل ڈرائیو موٹر کے گھومنے والے ٹارک کو لکیری کھینچنے والی قوت میں تبدیل کرتا ہے جو پوری مشین کو پورے علاقے میں آگے بڑھاتا ہے۔ کھدائی کرنے والا ہر ٹن مواد حرکت کرتا ہے اور ہر میٹر جو وہ ناہموار کان کنی والے خطوں میں سفر کرتا ہے وہ براہ راست زنجیر کے خلاف سپروکیٹ کے دانتوں کی طرف سے لگائی جانے والی قوت کا نتیجہ ہے۔
یہ تجزیہ متعدد تکنیکی عینکوں کے ذریعے ہر حصے کے نمبر کا جائزہ لیتا ہے: ٹارک ٹرانسمیشن کے فنکشنل انجینئرنگ کے اصول، ہائی امپیکٹ کان کنی ایپلی کیشنز کے لیے میٹالرجیکل کمپوزیشن، کلوز ڈائی ہاٹ پریسیئن فورجنگ اور ہیٹ ٹریٹمنٹ ٹیکنالوجیز پر خصوصی توجہ کے ساتھ جدید مینوفیکچرنگ پروسیس انجینئرنگ، سخت کوالٹی ایشورنس پیٹرن، ISO901 پیٹرن سمیت ISO90155 تشخیص اور متبادل کے معیارات، اور جنوبی امریکہ، آسٹریلیا، یورپ، روس، اور وسطی ایشیا میں کان کنی کی کارروائیوں کے لیے اسٹریٹجک سورسنگ کے تحفظات۔ CQC TRACK (HELI MACHINERY MANUFACTURING CO., LTD.) ایک عمودی طور پر مربوط OEM اور ODM کارخانہ دار کے طور پر کام کرتا ہے جس میں کرالر ایکسویٹر انڈر کیریج پرزوں میں دو دہائیوں سے زیادہ کی مہارت ہے، جسے Quanzhou خطے میں سب سے اوپر تین انڈر کیریج اجزاء کے مینوفیکچررز میں سے ایک کے طور پر جانا جاتا ہے، چین کے صنعتی مینوفیکچرنگ مینوفیکچررز کے لیے۔
1990 کی دہائی کے اواخر میں ایک خصوصی پرزہ جات کی ورکشاپ سے عمودی طور پر مربوط مینوفیکچرنگ پاور ہاؤس کے طور پر اس کی موجودہ حیثیت تک کمپنی کا ارتقا انڈر کیریج مقام پر مستقل توجہ، جدید مینوفیکچرنگ اثاثوں میں سرمایہ کاری اور ٹریک سسٹم کے لیے مخصوص دھات کاری اور ٹرائبلولوجی میں گہری تکنیکی مہارت کو فروغ دینے کی عکاسی کرتا ہے۔ یہ فوکسڈ سپیشلائزیشن CQC TRACK کو سپروکیٹ اجزاء فراہم کرنے کے قابل بناتی ہے جو نہ صرف OEM کارکردگی کے معیارات پر پورا اترتے ہیں بلکہ اکثر اس سے تجاوز کرتے ہیں، جس کا تزویراتی مقصد دنیا بھر میں کان کنی کے بڑے علاقوں میں مائننگ سروس سینٹرز کا ایک اچھی طرح سے مربوط نیٹ ورک قائم کرنا ہے۔
1. پروڈکٹ کی شناخت اور درخواست کی کوریج
1.1 اجزاء کا نام اور فنکشنل جائزہ
ایک ڈرائیو سپروکیٹ، جسے فائنل ڈرائیو سپروکیٹ رم، سیگمنٹ گروپ، یا سپروکیٹ وہیل بھی کہا جاتا ہے، کھدائی کرنے والے کے انڈر کیریج سسٹم کا بنیادی پاور ٹرانسمیشن جزو ہے۔ غیر فعال اجزاء جیسے کیریئر رولرس یا آئیڈلرز کے برعکس، سپروکیٹ ایک فعال، چلنے والا جزو ہے جو مشین کو آگے بڑھانے کے لیے ٹریک چین کے جھاڑیوں کے ساتھ براہ راست منسلک ہوتا ہے۔ سپروکیٹ کے دانت ٹریک چین کے بیلناکار جھاڑیوں کے ساتھ میش ہوتے ہیں، ایک مسلسل لوپ میں انڈر کیریج فریم کے گرد زنجیر کو کھینچتے ہیں، جس سے کھدائی کرنے والے کو آگے بڑھنے، ریورس کرنے اور موڑنے کے قابل بناتا ہے۔
'sprocket' کی اصطلاح کسی ایسے گیئر کے لیے استعمال کی جاتی ہے جس میں ریڈیل ایکسٹینشنز ایک زنجیر کے ساتھ تعامل کرتے ہیں جو اس کے پار چلتی ہے۔ سپروکیٹس یا تو مشین کے پہلے یا پچھلے سرے پر، یا بعض اوقات دونوں سروں پر نصب کیے جا سکتے ہیں۔ کرالر کی کھدائی کرنے والے پر، ڈرائیو سپروکیٹ کو فائنل ڈرائیو موٹر (ٹریول موٹر) کے آؤٹ پٹ شافٹ پر براہ راست نصب کیا جاتا ہے اور اسے انڈر کیریج فریم کے عقب میں، سامنے والے آئیڈلر کے سامنے رکھا جاتا ہے۔
ڈرائیو سپروکیٹ کی بنیادی فعال ذمہ داریوں میں شامل ہیں:
- ٹارک ٹو ٹریکشن کنورژن: ہائیڈرولک ٹریول موٹر کے ذریعے پیدا ہونے والے گردشی ٹارک کو لکیری پلنگ فورس میں تبدیل کرنا جو ٹریک چین اور اس کے نتیجے میں پوری مشین کو حرکت دیتا ہے۔
- پریسجن چین انگیجمنٹ: درست دانتوں کی جیومیٹری کے ساتھ ٹریک چین بشنگز کے ساتھ مشغول ہونا تاکہ بغیر سکپنگ یا بائنڈنگ کے ہموار، مستقل پاور ٹرانسمیشن کو یقینی بنایا جا سکے۔
- لوڈ ڈسٹری بیوشن: ڈرائیونگ بوجھ کو ایک سے زیادہ دانتوں اور جھاڑیوں میں یکساں طور پر تقسیم کرنا تاکہ ارتکاز تناؤ کے مقامات کو روکا جا سکے جو قبل از وقت پہننے یا ناکامی کا سبب بنتے ہیں۔
- دشاتمک کنٹرول: آگے کے سفر، ریورس ٹریول، اور ٹرننگ آپریشنز کے دوران ٹریک چین کی مناسب ترتیب کو برقرار رکھنے کے لیے سامنے والے آئیڈر اور ٹریک رولرس کے ساتھ مل کر کام کرنا۔
1.2 OEM پارٹ نمبرز اور ہم آہنگ ہٹاچی ایکسویٹر ماڈلز
اس تجزیے میں دستاویزی تین ڈرائیو سپروکیٹ اسمبلیاں درست Hitachi OEM انجینئرنگ تصریحات سے مماثل ہیں، جو فائنل ڈرائیو ہب یا ٹریک چین کے اجزاء میں ترمیم کی ضرورت کے بغیر براہ راست تبادلے کی پیش کش کرتی ہیں۔ مندرجہ ذیل جدول جامع کراس ریفرنس ڈیٹا فراہم کرتا ہے:
| OEM حصہ نمبر | بنیادی ہم آہنگ ہٹاچی ماڈلز | کھدائی کرنے والی کلاس | تفصیل |
|---|---|---|---|
| 1022168 | EX300-1، EX300-2، EX300-3؛ ZX270-3، ZX280-5B/5G، ZX300-5A/6 کے لیے بھی حوالہ دیا گیا | 28-30 ٹن | ون پیس ڈرائیو سپروکیٹ رم، ڈائریکٹ فائنل ڈرائیو ماؤنٹ |
| 71471228 | EX300-1، EX300-2، EX300-3؛ EX300 سیریز فائنل ڈرائیو کے ساتھ ہم آہنگ | 28-30 ٹن | ہیوی ڈیوٹی سپروکیٹ اسمبلی، کان کنی گریڈ تفصیلات |
| اے ٹی 202586 | EX300-1، EX300-2، EX300-3؛ OEM ہٹاچی سپروکیٹ کے بعد مارکیٹ کراس حوالہ | 28-30 ٹن | ہٹاچی اصل آلات کے لیے براہ راست متبادل |
EX300-2 ماڈل، جو ان سپروکیٹ ایپلی کیشنز کے بنیادی پلیٹ فارم کی نمائندگی کرتا ہے، اس کا ٹرانسپورٹ وزن 28.6 ٹن اور ٹریک کی چوڑائی 600 ملی میٹر ہے۔ نقل و حمل کے طول و عرض کی لمبائی 11.06 میٹر، چوڑائی 3.39 میٹر، اور اونچائی 3.41 میٹر ہے۔ EX300-1، EX300-2، اور EX300-3 مشترکہ انڈر کیریج آرکیٹیکچر کا اشتراک کرتے ہیں، جو ان سپروکیٹ اسمبلیوں کو تینوں ماڈل کی مختلف حالتوں میں براہ راست قابل تبادلہ بناتے ہیں۔ EX300-3C سروس کی مرمت کے دستی میں گروپ 1 سوئنگ بیئرنگ، گروپ 2 ٹریول ڈیوائس (جس میں فائنل ڈرائیو سپروکیٹ انٹرفیس شامل ہے)، گروپ 4 ٹریک ایڈجسٹر، گروپ 5 فرنٹ آئیڈلر، اور گروپ 6 اپر اور لوئر رولر کا احاطہ کرنے والے جامع انڈر کیریج سیکشنز شامل ہیں، جو انٹیگریٹیڈ نوعیت کے نظام کی تصدیق کرتے ہیں۔
1.3 اجزاء کا فن تعمیر اور اسمبلی کی ساخت
ایک مکمل فائنل ڈرائیو سپروکیٹ اسمبلی عین مطابق انجینئرڈ ذیلی اجزاء پر مشتمل ہوتی ہے، ہر ایک کو برداشت کرنے کے لیے تیار کیا جاتا ہے:
- سپروکیٹ رم (دانتوں کی انگوٹھی): دانتوں والا بیرونی حصہ جو براہ راست ٹریک چین بشنگ کے ساتھ منسلک ہوتا ہے۔ دانتوں میں بہت زیادہ رگڑ یا پہننے کے بغیر زنجیر کے بیلناکار جھاڑیوں کے ساتھ میش کرنے کے لئے ڈیزائن کیا گیا عین انوولیٹ جیومیٹری ہے۔
- حب (ماؤنٹنگ انٹرفیس): سپروکیٹ کا مرکزی حصہ جو فائنل ڈرائیو موٹر کے آؤٹ پٹ ہب فلینج کو براہ راست بولٹ کرتا ہے۔ اس مرکز میں بیٹھنے کی سخت سطحوں کے ساتھ ٹھیک سے ڈرل کیے گئے بولٹ کے سوراخ شامل ہیں۔
- ماؤنٹنگ ہارڈویئر: اعلی طاقت والے بولٹ، سخت واشر، اور لاک نٹ (عام طور پر گریڈ 10.9 یا اس سے زیادہ) جو سپروکیٹ رم کو آخری ڈرائیو ہب تک محفوظ رکھتے ہیں۔ مائننگ کلاس ایپلی کیشنز کے لیے، بولٹ ٹارک کی وضاحتیں عام طور پر 1,000 سے 1,100 Nm تک ہوتی ہیں جو مخصوص فاسٹنر کے سائز پر منحصر ہوتی ہیں۔
- سیگمنٹڈ کنفیگریشن (اختیاری): بڑی کھدائی کرنے والے کلاسز یا دیکھ بھال کی سہولت کے لیے، کچھ سپروکیٹ ڈیزائنز 3-5 انفرادی ٹکڑوں کے ساتھ حتمی ڈرائیو ہب کے ارد گرد ایک ساتھ بولٹ کے ساتھ سیگمنٹڈ تعمیر کا استعمال کرتے ہیں۔ تاہم، EX300-1/2/3 کلاس کے لیے، ایک ٹکڑا سپروکیٹ رم معیاری ترتیب ہے۔
2. جہتی وضاحتیں اور انجینئرنگ پیرامیٹرز
2.1 تنصیب کے طول و عرض
Hitachi EX300-1/2/3 ڈرائیو سپروکیٹس کے لیے جہتی وضاحتیں، جیسا کہ صنعت کے تکنیکی حوالوں میں دستاویز کیا گیا ہے، درج ذیل ہیں:
| طول و عرض کا عہدہ | قدر (ملی میٹر) | تفصیل |
|---|---|---|
| A | 701 | مجموعی طور پر سپروکیٹ بیرونی قطر |
| Z | 21 | دانتوں کی گنتی |
| C | 465 | پچ دائرہ قطر / حب وقفہ کاری طول و عرض |
| H | 72 | حب کی اونچائی / آفسیٹ طول و عرض |
| N | 20 | بولٹ سوراخ قطر |
| D | 22 | سینٹر بور کا قطر |
یہ طول و عرض EX300-1، EX300-2، اور EX300-3 سپروکیٹ کنفیگریشنز پر لاگو ہوتے ہیں۔ EX300-5 ویرینٹ قدرے مختلف ڈائمینشنز کا استعمال کرتا ہے (A: 745, C: 481, H: 88, N: 20, D: 21.5) اور اسے EX300-1/2/3 سپروکیٹس کے ساتھ تبدیل نہیں کیا جانا چاہیے۔
2.2 میٹریل گریڈ کی تفصیلات
ڈرائیو سپروکیٹس کے لیے میٹریل گریڈ کا انتخاب براہِ راست اعلی کھرچنے والے کان کنی کے ماحول میں جزو کی سروس لائف کا تعین کرتا ہے۔ CQC TRACK پاور ٹرانسمیشن ایپلی کیشنز میں ان کی مخصوص مکینیکل خصوصیات کے لیے منتخب کردہ پریمیم الائے سٹیل گریڈز کا استعمال کرتے ہوئے ہٹاچی کراس ریفرنس سپروکیٹس تیار کرتا ہے:
ZG40Mn کاسٹ اسٹیل: ایک مینگنیج الائے کاسٹ اسٹیل گریڈ جو پہننے کی اچھی مزاحمت اور معتدل اثر سختی پیش کرتا ہے۔ یہ مواد معیاری ڈیوٹی ایپلی کیشنز کے لیے موزوں ہے جہاں کھرچنے کی سطح معتدل ہو۔ 40Mn گریڈ پیچیدہ دانتوں کے جیومیٹریوں کے لیے بہترین کاسٹ ایبلٹی فراہم کرتا ہے۔
20CrMnTi الائے اسٹیل: ایک کرومیم-مینگنیج-ٹائٹینیم الائے اسٹیل جو اعلیٰ سختی، بہترین لباس مزاحمت، اور بہتر اثر سختی پیش کرتا ہے۔ ٹائٹینیم کا اضافہ اناج کے ڈھانچے کو بہتر بناتا ہے، جس کے نتیجے میں تھکاوٹ کی طاقت میں بہتری اور شاک لوڈنگ کے دوران دانت ٹوٹنے کے خلاف مزاحمت ہوتی ہے۔ یہ گریڈ مائننگ گریڈ سپروکیٹ ایپلی کیشنز کے لیے ترجیحی مواد ہے۔
جعلی 42CrMo (اعلی درجے کا متبادل): ایک کرومیم-مولبڈینم جعلی الائے اسٹیل جو غیر معمولی طاقت، گہری سختی اور اعلیٰ اثر مزاحمت پیش کرتا ہے۔ مائننگ ایپلی کیشنز کا مطالبہ کرنے کے لیے جہاں توسیعی سروس لائف اہم ہے، جعلی 42CrMo کارکردگی کی اعلیٰ ترین سطح فراہم کرتا ہے۔
اعلیٰ طاقت والے اسٹیل الائے: ہیٹ ٹریٹڈ اسپراکٹس، آئیڈلرز، اور رولرس کے ساتھ مل کر جدید انڈر کیریج میٹریل اب مشین کی لمبی عمر کے لیے نئے معیارات قائم کر رہے ہیں، ڈاؤن ٹائم کو کم کر رہے ہیں، اور پیداواری صلاحیت کو بڑھا رہے ہیں۔ اعلیٰ طاقت والے سٹیل کے مرکب جدید انڈر کیریج سسٹمز کا مرکز ہیں۔ یہ مواد بھاری بوجھ کے تحت گھرشن اور اخترتی کے خلاف مزاحمت کرتے ہیں۔
2.3 فورجنگ بمقابلہ کاسٹنگ: انجینئرنگ کے تحفظات
مینوفیکچرنگ کا طریقہ — فورجنگ بمقابلہ کاسٹنگ — کان کنی ایپلی کیشنز میں سپروکیٹ کی کارکردگی اور سروس کی زندگی کو نمایاں طور پر متاثر کرتا ہے:
جعلی سپروکٹس: جعل سازی کا عمل سٹیل کے اندرونی اناج کے ڈھانچے کو بہتر بناتا ہے، پوروسیٹی کو ختم کرتا ہے، اور اناج کے بہاؤ کو اجزاء کے بنیادی تناؤ کے راستوں کے ساتھ ہم آہنگ کرتا ہے۔ نتیجہ اعلیٰ مکینیکل خصوصیات ہیں جن میں زیادہ اثر قوت، بہتر تھکاوٹ مزاحمت، اور انتہائی بوجھ کے تحت تباہ کن ناکامی کے خلاف زیادہ مزاحمت شامل ہے۔ ہاٹ پریزین فورجنگ (پریس فورجنگ اور پریزیشن ٹرمنگ) ایک آسان عمل کے ذریعے سپروکیٹ سیگمنٹس تیار کر سکتی ہے، جس سے مسابقتی طاقت حاصل کرتے ہوئے مینوفیکچرنگ کی مدت اور لاگت کو کم کیا جا سکتا ہے۔
کاسٹ سپروکیٹس: کاسٹنگ دانتوں کے پیچیدہ جیومیٹریوں کی اجازت دیتی ہے اور عام طور پر پیداواری حجم کے لیے زیادہ سرمایہ کاری مؤثر ہوتی ہے۔ تاہم، کاسٹ کے اجزاء میں اندرونی پورسٹی یا انکلوژن شامل ہو سکتے ہیں جو سائکلک لوڈنگ کے تحت کریک انیشیشن سائٹس کے طور پر کام کر سکتے ہیں۔ اس وجہ سے، اعلی اثر والے ایپلی کیشنز کے لیے کان کنی کے درجے کے سپروکیٹس کو عام طور پر کاسٹ کے بجائے جعلی اجزاء کے طور پر بیان کیا جاتا ہے۔
CQC TRACK مخصوص پارٹ نمبر اور ایپلی کیشن کی ضروریات کے لحاظ سے مینوفیکچرنگ کے دونوں طریقوں کا استعمال کرتا ہے، جس میں پریمیم گریڈ سپروکیٹس 52Mn، 55Mn، اور 40CrNiMo الائے اسٹیلز کا استعمال کرتے ہوئے کلوز ڈائی فورجنگ پراسیس کے ذریعے تیار کیے جاتے ہیں، جس سے زیادہ سے زیادہ اناج کے بہاؤ اور مواد کی کثافت کے لیے مواد کی کثافت کو یقینی بنایا جاتا ہے۔
3. ہیٹ ٹریٹمنٹ انجینئرنگ
3.1 سپروکیٹ ایپلی کیشنز کے لیے میٹالرجیکل اصول
ہیٹ ٹریٹمنٹ واحد سب سے اہم مینوفیکچرنگ آپریشن ہے جو کان کنی کی ایپلی کیشنز میں سپروکیٹ سروس لائف کا تعین کرتا ہے۔ بھاری مشینری کی دنیا میں، انڈر کیریج اجزاء مسلسل رگڑ، دباؤ اور کھرچنے والے ماحول کا مقابلہ کرتے ہیں۔ ہر سپروکیٹ، رولر، اور ٹریک جوتا بہت زیادہ بوجھ اور بار بار اثر کے تحت کام کرتا ہے۔ اس طرح کے سخت حالات میں زندہ رہنے کے لیے، مادی سختی ضروری ہے — اور اس سختی کو حاصل کرنا مناسب گرمی کے علاج پر منحصر ہے۔
گرمی کا علاج صرف مینوفیکچرنگ میں ایک قدم سے زیادہ ہے؛ یہ ایک سائنس ہے جو سالماتی سطح پر سٹیل کو تبدیل کرتی ہے۔ کنٹرول شدہ حرارتی اور ٹھنڈک کے چکروں کے ذریعے - بنیادی طور پر بجھانے اور ٹیمپرنگ - دھات سختی اور سختی کے درمیان ایک درست توازن حاصل کرتی ہے۔ کھدائی کرنے والے انڈر کیریج اجزاء کے لیے، یہ توازن اس بات کا تعین کرتا ہے کہ تھکاوٹ یا اخترتی ہونے سے پہلے کوئی حصہ کتنی دیر تک برداشت کر سکتا ہے۔
بجھانے کا عمل وہیں سے ہوتا ہے جہاں سے اسٹیل کی اصل طاقت شروع ہوتی ہے۔ جزو کو ایک اہم درجہ حرارت (عام طور پر 850-900 ° C) پر گرم کیا جاتا ہے، جہاں اس کی کرسٹل لائن ڈھانچہ آسٹنائٹ میں تبدیل ہو جاتی ہے۔ اس کے بعد اسے تیزی سے ٹھنڈا کیا جاتا ہے - عام طور پر پانی یا تیل میں ڈبو کر۔ درجہ حرارت کی یہ اچانک گراوٹ کاربن کے ایٹموں کو جگہ پر بند کر دیتی ہے، جس سے ایک بہت ہی سخت لیکن ٹوٹنے والا مائیکرو اسٹرکچر بنتا ہے جسے مارٹینائٹ کہا جاتا ہے۔ سپروکیٹ دانتوں کے لیے ضروری سخت، لباس مزاحم سطح اس طرح بنتی ہے۔
3.2 بجھانے اور ٹیمپرنگ پروٹوکول
جبکہ بجھانا سختی فراہم کرتا ہے، یہ ٹوٹ پھوٹ کا بھی تعارف کراتی ہے۔ ٹیمپرنگ ایک اہم فالو اپ مرحلہ ہے جو اندرونی دباؤ کو دور کرتا ہے اور لچک کو بحال کرتا ہے۔ جزو کو کم، کنٹرول شدہ درجہ حرارت (عام طور پر 150-500 ° C کے درمیان) پر دوبارہ گرم کیا جاتا ہے اور سست ٹھنڈک سے پہلے ایک مخصوص مدت کے لیے رکھا جاتا ہے۔ یہ عمل انتہائی سختی کو قدرے کم کرتا ہے لیکن نمایاں طور پر سختی، اثر مزاحمت اور لچک کو بہتر بناتا ہے۔ نتیجہ ایک مثالی امتزاج ہے — ایک سخت، لباس مزاحم سطح اور ایک مضبوط، لچکدار کور — اسپراکٹس کے لیے بہترین ہے جو متحرک بوجھ اور جھٹکوں کو برداشت کرنا چاہیے۔
ہیٹ ٹریٹڈ اسپراکٹس دانتوں کے مناسب پروفائلز کو زیادہ دیر تک برقرار رکھتے ہیں، ٹریک چینز کے ساتھ ہموار مشغولیت کو یقینی بناتے ہیں۔ یہ زنجیر کے لباس کو کم کرتا ہے اور قبل از وقت ناکامی کو روکتا ہے۔
3.3 سختی کی تفصیلات
| پیرامیٹر | تفصیلات |
|---|---|
| سطح کی سختی (دانتوں کے کنارے) | HRC 52–58 |
| کیس کی گہرائی | 8-12 ملی میٹر |
| بنیادی سختی | HRC 30+ |
| ٹمپرینگ درجہ حرارت | 180–200 °C |
| گرمی کے علاج کا طریقہ | ٹیمپرنگ کے ساتھ انڈکشن سخت ہونا |
Hitachi EX300-1/2/3 sprockets کے لیے، سطح کی سختی عام طور پر HRC 42 سے HRC 56 تک ہوتی ہے جو کہ مخصوص مینوفیکچرنگ تصریحات، پہننے کو کم سے کم کرنے اور عمر کو بڑھانے کے لحاظ سے ہوتی ہے۔ شدید کان کنی کی ایپلی کیشنز کے لیے پریمیم گریڈ سپروکیٹس HRC 52–58 کی سطح کی سختی کو حاصل کرتے ہیں جس میں کیس کی گہرائی 8–12mm ہوتی ہے، جس سے زیادہ کھرچنے والی حالتوں میں سیلیکا سے بھرپور مائن مٹی، کچلی ہوئی چٹان کی سڑکیں، اور زیادہ سلیکا مواد زیادہ بوجھ والے مواد کے ساتھ طویل لباس زندگی فراہم کرتے ہیں۔
3.4 کوالٹی کنٹرول اور مستقل مزاجی
مؤثر گرمی کا علاج سخت کوالٹی کنٹرول کا مطالبہ کرتا ہے۔ مینوفیکچررز کو درجہ حرارت کی یکسانیت، بھیگنے کے وقت، ٹھنڈک کی شرح، اور میٹالوگرافک ڈھانچے کی مسلسل نگرانی کرنی چاہیے تاکہ یہ یقینی بنایا جا سکے کہ یہ عمل کارکردگی کی ضروریات کو پورا کرتا ہے۔ ان پیرامیٹرز کو نظر انداز کرنا — یا گرمی کے متضاد علاج پر انحصار کرنا — جزو کی عمر کو کافی حد تک کم کر سکتا ہے۔ یہاں تک کہ بجھانے یا ٹمپیرنگ کے دوران درجہ حرارت میں معمولی انحراف بھی غیر مساوی سختی کا باعث بن سکتا ہے، جو قبل از وقت پہننے، کریکنگ یا جہتی عدم استحکام کا باعث بن سکتا ہے۔
یکساں سختی، اثر مزاحمت، اور تھکاوٹ کی طاقت کو یقینی بنانے کے لیے اعلیٰ درجے کے مرکب دھاتوں اور حرارت کے علاج کے ساتھ تیار کیے جانے والے اجزاء کو سخت جانچ سے گزرنا پڑتا ہے۔ معیار کی یہ سطح غیر متوقع ناکامی کے امکانات کو کم کرتی ہے اور مشینوں کو طویل عرصے تک اعلیٰ کارکردگی پر کام کرنے کو یقینی بناتی ہے۔
4. مینوفیکچرنگ پروسیس انجینئرنگ
4.1 کلوزڈ ڈائی فورجنگ ٹیکنالوجی
CQC TRACK پریمیم گریڈ سپروکیٹ کی پیداوار کے لیے جدید ترین کلوز ڈائی فورجنگ کے عمل کو استعمال کرتا ہے۔ ملٹی اسٹیج گرم صحت سے متعلق جعل سازی کے عمل میں شامل ہیں:
پرائمری ہاٹ فورجنگ: ایک گرم بلٹ کو ایک بوسٹر ڈائی میں رکھا جاتا ہے جو کہ حجم کی تقسیم کو انجام دینے کے لیے فورجنگ پریس پر لگایا جاتا ہے، جس سے مواد کی بنیادی شکل اور کثافت قائم ہوتی ہے۔
سیکنڈری ہاٹ فورجنگ: گرم جعلی مواد کو پسلی کے چہرے کو بنانے کے لیے بلاکر ڈائی میں رکھا جاتا ہے، جس سے بنیادی ساختی جیومیٹری قائم ہوتی ہے۔
ٹرٹیری ہاٹ فورجنگ: دانتوں والے چہرے اور پسلی کے چہرے کے دائیں زاویوں اور طیاروں کو رکھنے کے لیے ثانوی طور پر گرم جعلی مواد کو فائنشر ڈائی میں رکھا جاتا ہے، جس سے حتمی جہتی درستگی حاصل ہوتی ہے۔
ٹرمنگ-پیئرسنگ-کوائننگ: تھرٹیری طور پر گرم جعلی مواد کو ٹرمنگ پیئرسنگ-کوائننگ ڈائی کے پروڈکٹ گائیڈ ڈائی میں رکھا جاتا ہے تاکہ فلیش کو ختم کیا جا سکے اور ایک ساتھ بولٹ ہولز بنا سکیں، اضافی مشینی آپریشن کی ضرورت کو ختم کر دیں۔
4.2 CNC مشینی صلاحیتیں۔
ہٹاچی کراس-ریفرنس سپروکیٹس کی تمام اہم سطحوں کو جدید CNC لیتھز، ملنگ مشینوں، اور ڈرلنگ سینٹرز کا استعمال کرتے ہوئے مشین بنایا گیا ہے جو ISO 2768-mK جہتی درستگی کے معیارات کے مطابق رف اینڈ فائن مشیننگ آپریشنز انجام دیتے ہیں۔ مخصوص سخت اور ٹیمپرنگ تکنیکوں کا استعمال یقینی بناتا ہے کہ مصنوعات شاندار میکانکی خصوصیات، غیر معمولی استحکام، اور اخترتی اور فریکچر کے خلاف مزاحمت میں اضافہ کرتی ہیں۔ سخت صحت سے متعلق معیارات کو پورا کرنے کے لیے جدید ترین مشینی مراکز اور عمودی CNC لیتھز کا استعمال کرتے ہوئے تیار کیا گیا ہے۔
4.3 انٹیگریٹڈ پروڈکشن ورک فلو
کمپنی کی مینوفیکچرنگ صلاحیت مکمل عمودی انضمام اور کنٹرول شدہ ترتیب وار عمل پر بنائی گئی ہے:
- ان ہاؤس فورجنگ اور فورجنگ الائنس: فورجنگ پیرامیٹرز کے اسٹریٹجک کنٹرول کے ذریعے پریمیم 52Mn، 55Mn، اور 40CrNiMo الائے اسٹیلز کا استعمال، اجزاء کے خالی جگہوں میں بہترین اناج کے بہاؤ اور مواد کی کثافت کو یقینی بنانا۔
- CNC مشینی مراکز: جدید CNC لیتھز، ملنگ مشینوں، اور سوراخ کرنے والے مراکز کی بیٹری جو ISO 2768-mK رواداری کے مطابق رف اینڈ فنش مشیننگ انجام دے رہی ہے۔
- ایڈوانسڈ ہیٹ ٹریٹمنٹ لائنز: کمپیوٹر کے زیر کنٹرول انڈکشن ہارڈننگ اور ٹیمپرنگ فرنسز HRC 52–58 کے گہرے، یکساں کیس سختی پروفائلز کو 8–12mm کیس گہرائی کے ساتھ حاصل کرتی ہیں۔
- اینٹی کورروشن کوٹنگ: صنعتی درجے کے پینٹنگ سسٹم جو طویل مدتی زنگ سے تحفظ فراہم کرتے ہیں، جو کالے، پیلے، یا حسب ضرورت رنگوں میں دستیاب ہیں تاکہ کسٹمر کی تفصیلات کو پورا کیا جا سکے۔
5. کوالٹی اشورینس اور ٹیسٹنگ پروٹوکول
5.1 ISO 9001:2015 مصدقہ مینوفیکچرنگ
ہر CQC TRACK sprocket ISO 9001:2015 مصدقہ عمل کے تحت تیار کیا جاتا ہے، جس کے اجزاء تیار اسمبلی کے ذریعے خام مال کی رسید سے تلاش کیے جا سکتے ہیں۔ کوالٹی مینجمنٹ سسٹم میں پیداوار کے تمام مراحل شامل ہیں:
- مٹیریل سرٹیفیکیشن: خام مال کا سرٹیفیکیشن صنعتی معیارات کے خلاف مصر دات کی ساخت اور مکینیکل خصوصیات کی تصدیق کرتا ہے، بشمول مل ٹیسٹ سرٹیفکیٹ۔
- جعل سازی کی تصدیق: الٹراسونک ٹیسٹنگ کا استعمال کرتے ہوئے جہتی درستگی، سطح کے معیار، اور اندرونی نقائص کی عدم موجودگی کے لیے جعلی خالی جگہوں کا معائنہ۔
- ہیٹ ٹریٹمنٹ کی توثیق: کیلیبریٹڈ راک ویل سختی ٹیسٹرز اور میٹالوگرافک امتحان کا استعمال کرتے ہوئے سختی کے پروفائلز اور کیس کی گہرائی کی تصدیق۔
- مشینی جہتی جانچ: CMM (Coordinate Measuring Machine) اور درستگی کا اندازہ لگانے والے آلات کا استعمال کرتے ہوئے عمل میں اور حتمی جہتی معائنہ۔
- حتمی جانچ: دانتوں کے پروفائلز کا بصری معائنہ، بولٹ ہول کی تصدیق، اور ڈائنامک بیلنس ٹیسٹنگ جہاں قابل اطلاق ہو۔
5.2 جہتی معائنہ اور سرٹیفیکیشن
تیار شدہ سپروکیٹس کیلیبریٹڈ پیمائش کے آلات کا استعمال کرتے ہوئے جامع جہتی معائنہ سے گزرنا پڑتا ہے۔ ہر اہم جہت کی تصدیق OEM انجینئرنگ تصریح کے خلاف کی جاتی ہے، مکمل ٹریس ایبلٹی کے لیے معائنہ کے ریکارڈ کو برقرار رکھا جاتا ہے۔ کلیدی معائنہ پوائنٹس میں شامل ہیں:
- تفصیلات کے خلاف مجموعی قطر کی تصدیق (ایک طول و عرض: EX300-1/2/3 کے لیے 701mm)
- دانتوں کی گنتی کی تصدیق (Z: 21 دانت)
- پچ دائرے کے قطر کی پیمائش (C: 465mm)
- بولٹ ہول قطر کی تصدیق (N: 20mm)
- حب بور کی توجہ مرکوز کی جانچ
- سرشار گیجز کا استعمال کرتے ہوئے ٹوتھ پروفائل جیومیٹری کا معائنہ
جہتی معائنہ کی رپورٹس اور میٹالرجیکل ٹیسٹ سرٹیفیکیشن درخواست پر دستیاب ہیں، جو پروکیورمنٹ پیشہ ور افراد کو معیار کی تعمیل کے دستاویزی ثبوت فراہم کرتے ہیں۔
5.3 وارنٹی اور سروس کی زندگی کی توقعات
صنعتی معیاری وارنٹی کوریج آفٹر مارکیٹ سپروکیٹس کے لیے عام طور پر مینوفیکچرر اور ایپلیکیشن کے لحاظ سے 12 سے 24 ماہ تک ہوتی ہے۔ CQC TRACK کے ذریعہ تیار کردہ Hitachi EX300-1/2/3 سپروکیٹس کے لیے، وارنٹی کی مدت گاہک کی ضروریات اور درخواست کی شدت کے ساتھ منسلک ہے۔ مائننگ ایپلی کیشنز میں عام سروس لائف 10,000 سے 15,000 آپریٹنگ گھنٹے تک ہوتی ہے جو کہ زمینی حالات، آپریٹر کے طریقوں، اور دیکھ بھال کے نظام الاوقات پر منحصر ہے، مناسب دیکھ بھال کے ساتھ۔ شدید کھرچنے والے ماحول کے لئے، سروس کی زندگی اس کے مطابق کم ہوسکتی ہے.
5.4 اینٹی سنکنرن تحفظ اور پیکیجنگ
سپروکیٹ کی سطح کو اینٹی سنکنرن صنعتی پینٹ کے ساتھ لیپت کیا گیا ہے، جو گاہک کی خصوصیات کو پورا کرنے کے لیے سیاہ، پیلے، یا حسب ضرورت رنگوں میں دستیاب ہے۔ کوٹنگ سپروکیٹ کو اسٹوریج اور فیلڈ آپریشن کے دوران زنگ اور سخت ماحولیاتی نمائش سے بچاتی ہے۔
تیار شدہ اسپروکیٹس کو زنگ مخالف فلم میں لپیٹا جاتا ہے اور بین الاقوامی سمندری مال برداری کے لیے موزوں پیلیٹس یا فومیگیٹڈ لکڑی کے کریٹس میں پیک کیا جاتا ہے۔ منزل کی بندرگاہوں اور گوداموں پر آسانی سے ہینڈلنگ اور شناخت کے لیے ہر پیکج پر پارٹ نمبر، ڈائمینشنز اور مقدار کا لیبل لگا ہوا ہے۔ پیکیجنگ چینی بندرگاہوں سے دنیا بھر کی منزلوں تک سمندری سامان کی برآمد کے لیے بین الاقوامی شپنگ کے معیارات پر پورا اترتی ہے، جس میں لکڑی کے دھونے والے کریٹس ISPM 15 فائیٹو سینیٹری ضوابط کی تعمیل کرتے ہیں۔
6. تشخیص اور تبدیلی کا معیار پہنیں۔
6.1 بنیادی لباس کے اشارے
Hitachi EX300-1/2/3 excavators کے بیڑے کا انتظام کرنے والے کان کنی کے آپریشنز کے لیے، ٹریک چینز اور آخری ڈرائیو کے اجزاء کو ہونے والے ثانوی نقصان کو روکنے کے لیے سپروکیٹ پہننے کی ابتدائی شناخت ضروری ہے۔ مندرجہ ذیل لباس کے اشارے کی نگرانی کی جانی چاہئے:
دانتوں کی موٹائی میں کمی: اصل موٹائی کے 70 فیصد سے کم دانت پہننے سے ظاہر ہوتا ہے کہ فوری تبدیلی کی ضرورت ہے۔ کیلیبریٹڈ کیلیپرز یا سرشار دانت پہننے والے گیجز کا استعمال کرتے ہوئے قابل پیمائش۔
ہک کی تشکیل: جب سپروکیٹ دانت کا ڈرائیونگ چہرہ ایک خصوصیت "ہک" یا انڈر کٹ شکل تیار کرتا ہے، تو یہ ظاہر کرتا ہے کہ اہم لباس قابل قبول حد سے آگے بڑھ گیا ہے۔ ہک کی تشکیل ڈرائیونگ کی کارکردگی کو کم کرتی ہے اور چین بشنگ پہننے کو تیز کرتی ہے۔
جڑوں کے پھٹے ہوئے علاقے: دانتوں کی جڑ کے ریڈیائی کا بصری معائنہ باقاعدگی سے کیا جانا چاہیے۔ جڑ کے حصے میں دراڑیں تناؤ کی تھکاوٹ کی نشاندہی کرتی ہیں اور اگر فوری طور پر اس پر توجہ نہ دی گئی تو تباہ کن دانتوں کی خرابی کا باعث بن سکتی ہے۔
بولٹ ہول ایلونیشن: بڑھتے ہوئے بولٹ ہولز کی لمبائی یا اخترتی اس بات کی نشاندہی کرتی ہے کہ اسپراکیٹ ڈھیلے بولٹ کے ساتھ کام کر رہا ہے یا ضرورت سے زیادہ ٹارک لگا ہوا ہے۔ یہ حالت سپروکیٹ کے فائنل ڈرائیو ہب میں محفوظ بڑھنے سے سمجھوتہ کرتی ہے۔
غیر مساوی دانت پہننے کا نمونہ: اگر کچھ دانت دوسروں کے مقابلے میں نمایاں طور پر زیادہ لباس دکھاتے ہیں، تو یہ اسپراکیٹ اور ٹریک چین کے درمیان غلط ترتیب یا فائنل ڈرائیو آؤٹ پٹ شافٹ کی مرتکزیت کے مسائل کی نشاندہی کر سکتا ہے۔
6.2 متبادل وقفہ کی منصوبہ بندی
ایک اچھی طرح سے برقرار رکھنے والا سپروکیٹ براہ راست طویل مدتی آپریشنل اخراجات کو کم کرتا ہے۔ ٹریک چین کو تبدیل کرتے وقت، ہمیشہ معائنہ کریں اور ممکنہ طور پر متوازن لباس کے لیے سپروکیٹس کو تبدیل کریں۔ معاشی استدلال سیدھا ہے: ایک پہنے ہوئے اسپراکیٹ پر ایک نئی ٹریک چین نصب کرنے سے نئی زنجیر کے جھاڑیوں کے پہننے میں تیزی آئے گی، جس سے نظام کی مجموعی زندگی میں نمایاں طور پر کمی آئے گی۔ اس کے برعکس، پہنی ہوئی زنجیر پر ایک نیا سپروکیٹ نصب کرنے سے دانتوں کے جلدی ٹوٹنے اور وقت سے پہلے سپروکیٹ کی ناکامی کا سبب بنے گا۔
کان کنی کے کاموں کے لیے، متبادل کی تجویز کردہ حکمت عملی یہ ہے کہ اسپراکیٹ اور ٹریک چین کو مماثل سیٹ کے طور پر تبدیل کیا جائے جب بھی کوئی ایک جزو اپنی سروس کی زندگی کے اختتام کو پہنچ جائے۔
7. تنصیب کے بہترین طریقے
7.1 پہلے سے انسٹالیشن کی تیاری
Hitachi EX300-1/2/3 کھدائی کرنے والے پر ڈرائیو سپروکیٹ کی مناسب تنصیب متوقع سروس لائف کو حاصل کرنے کے لیے اہم ہے۔ مندرجہ ذیل طریقہ کار پر عمل کیا جانا چاہئے:
- سائٹ کی تیاری: مشین کو سطح زمین پر کھڑا کریں۔ پارکنگ بریک لگائیں۔ غیر ارادی نقل و حرکت کو روکنے کے لیے پٹریوں کو محفوظ طریقے سے بلاک کریں۔ اگر ضروری ہو تو ٹریک چین کو ہٹانے کی اجازت دینے کے لیے چکنائی کے سلنڈر کے ذریعے ٹریک کا تناؤ جاری کریں۔
- اجزاء کا معائنہ: تنصیب سے پہلے، اسپلائن پہننے، سنکنرن، یا نقصان کے لیے حتمی ڈرائیو آؤٹ پٹ ہب کا معائنہ کریں۔ حب کی سطح کو اچھی طرح صاف کریں، تمام ملبہ، پرانے گسکیٹ مواد، اور سنکنرن کو ہٹا دیں۔
- ہارڈ ویئر کا معائنہ: دھاگے کو پہنچنے والے نقصان یا اسٹریچنگ کے لیے تمام بڑھتے ہوئے بولٹ کا معائنہ کریں۔ مائننگ گریڈ ایپلی کیشنز کے لیے، گریڈ 10.9 یا اس سے زیادہ تصریح کے نئے بولٹ اور واشر استعمال کریں۔
7.2 ٹارک کی تفصیلات
EX300-کلاس ڈرائیو سپروکیٹس کے لیے، مندرجہ ذیل ٹارک وضاحتیں لاگو ہوتی ہیں:
- بولٹ گریڈ: 10.9 یا اس سے زیادہ
- بولٹ کا سائز: عام طور پر M20–M24 مخصوص حتمی ڈرائیو کنفیگریشن پر منحصر ہے۔
- ٹارک ویلیو: 1,000–1,100 Nm (738–811 lb-ft)
- ٹارک پیٹرن: لڑکھڑا ہوا (کراس کراس) پیٹرن تین ترقی پسند مراحل میں لاگو ہوتا ہے۔
گیلنگ کو روکنے اور درست ٹارک ریڈنگ کو یقینی بنانے کے لیے انسٹالیشن سے پہلے بولٹ تھریڈز پر ایک اعلیٰ معیار کا اینٹی سیز کمپاؤنڈ (جیسے Komatsu P/N 20Y-63-12200 یا اس کے مساوی) لگائیں۔ ٹارک بولٹ ایک کیلیبریٹڈ ٹارک رینچ کا استعمال کرتے ہوئے متعین قدر کے لیے لڑکھڑاتے ہوئے پیٹرن میں۔
7.3 پوسٹ انسٹالیشن کی تصدیق
تنصیب کے بعد، مندرجہ ذیل تصدیقی اقدامات انجام دیں:
- ٹریک ٹینشن ایڈجسٹمنٹ: Hitachi EX300 تصریحات (عام طور پر سامنے والے idler اور پہلے ٹریک رولر کے درمیان ٹریک sag کے طور پر ماپا جاتا ہے) کے مطابق مناسب ٹریک تناؤ کو دوبارہ قائم کریں۔
- گردش کی جانچ: غیر معمولی شور کو سنتے ہوئے اور دانتوں سے جھاڑی کی مصروفیت کا مشاہدہ کرتے ہوئے ٹریک چین کو آہستہ آہستہ کم از کم ایک مکمل انقلاب کے ذریعے گھمائیں۔
- بولٹ ری ٹارک: 2 سے 4 گھنٹے کے آپریشن کے بعد، ابتدائی بیٹھنے اور تھرمل توسیع کے لیے سپروکیٹ ماؤنٹنگ بولٹ کو مخصوص قیمت پر دوبارہ ٹارک کریں۔
8. علاقائی مارکیٹ ایپلی کیشنز: کان کنی پر مرکوز انجینئرنگ
8.1 جنوبی امریکہ: برازیلی لوہا، چلی کا کاپر، اور پیرو پولی میٹالک آپریشنز
جنوبی امریکہ کی کان کنی کی مارکیٹ برازیل کے لوہے کی کانوں، چلی کی تانبے کی کانوں، اور پیرو کے پولی میٹالک آپریشنز پر مرکوز آپریشنز کے ساتھ زیرِ گاڑی کے اجزاء کے لیے منفرد مطالبات پیش کرتی ہے۔ خطے کی بھاری مشینری کی مارکیٹ 28–30 ٹن کلاس میں کھدائی کرنے والوں کی اعلی مانگ کی خصوصیت رکھتی ہے، جس میں Hitachi EX300 سیریز کے آلات بڑے پیمانے پر کان کنی، کھدائی، اور بنیادی ڈھانچے کے بڑے منصوبوں میں تعینات ہیں۔ برازیل میں، ویل کی کیراجاس لوہے کی کان اور دیگر بڑے پیمانے پر آپریشنز زیادہ بوجھ ہٹانے اور مواد کو سنبھالنے کے لیے EX300 کلاس کے کھدائی کرنے والوں کا استعمال کرتے ہیں۔ چلی کی تانبے کی کان کنی کی صنعت، جو دنیا کی سب سے بڑی ہے، صحرائے اٹاکاما میں کھلے گڑھے کے کاموں کے لیے بھاری کھدائی کرنے والوں پر انحصار کرتی ہے۔ پیرو کی Antamina اور Cerro Verde مائنز ہٹاچی آلات کے لیے اضافی بڑے تعیناتی زونز کی نمائندگی کرتی ہیں۔
جنوبی امریکی کان کنی کے صارفین کے لیے، CQC TRACK کے Hitachi کراس-ریفرنس سپروکٹس ایک زبردست قیمت کی تجویز پیش کرتے ہیں: OEM کے مساوی معیار مسابقتی قیمتوں پر، قائم شدہ برآمدی چینلز کے ذریعے حجم کی مقدار فراہم کرنے کی صلاحیت کے ساتھ۔ Quanzhou میں کمپنی کا اسٹریٹجک محل وقوع - بڑی بین الاقوامی بندرگاہوں کے قریب ہیوی مشینری مینوفیکچرنگ کے لیے ایک اہم صنعتی کلسٹر — لاطینی امریکی مقامات بشمول برازیل (سانتوس، ریو ڈی جنیرو کی بندرگاہوں)، چلی (والپاریسو، سان انتونیو، کولاکیو)، کولمبیا (مئی پورٹس)، لاطینی امریکی مقامات کے لیے موثر لاجسٹکس کے قابل بناتا ہے۔
8.2 آسٹریلیا: کوئنز لینڈ کول، پِلبرا لوہا، اور گولڈ فیلڈ آپریشنز
آسٹریلیا کی کان کنی کی صنعت مسلسل فراہمی کی دستیابی اور صنعت کے معیاری وارنٹی کوریج کے ساتھ، بعد کے بازار کے اجزاء کا مطالبہ کرتی ہے جو OEM کارکردگی کے معیار پر پورا اترتے ہیں یا اس سے تجاوز کرتے ہیں۔ آسٹریلوی آپریٹرز قابل بھروسہ سپلائی چینز اور دستاویزی معیار کے سرٹیفیکیشنز کے ساتھ، OEM کے مساوی معیار یا اس سے زیادہ کے مقاصد کے لیے موزوں حصوں کی تلاش کرتے ہیں۔ مغربی آسٹریلیا کا پِلبارا علاقہ — دنیا کے سب سے بڑے لوہے کی کان کنی کے کاموں کا گھر — Hitachi EX300- کلاس کھدائی کرنے والوں کے لیے ایک بنیادی تعیناتی زون کی نمائندگی کرتا ہے۔ کوئنز لینڈ کی بوون بیسن کوئلے کی کانیں، نیو ساؤتھ ویلز کی ہنٹر ویلی، اور مغربی آسٹریلوی گولڈ فیلڈز بھی EX300 سیریز کے کھدائی کرنے والوں کو زیادہ بوجھ ہٹانے، کوئلہ نکالنے، اور کچ دھات کو سنبھالنے کے لیے استعمال کرتے ہیں۔
CQC TRACK کے مینوفیکچرنگ کے عمل ISO 9001:2015 سرٹیفیکیشن، جامع ٹیسٹنگ پروٹوکول، اور مکمل اجزاء کا سراغ لگانے کے ذریعے ان ضروریات کے مطابق ہیں۔ آئرن ایسک، کوئلہ، سونے اور بیس میٹل کی کان کنی کے کاموں میں Hitachi EX300-1، EX300-2، اور EX300-3 کھدائی کرنے والے آسٹریلوی صارفین کے لیے، یہ سپروکیٹس آسٹریلیا کی کانوں کی جگہوں کی خصوصیت کے اعلیٰ اثر والے، زیادہ کھرچنے والے حالات میں قابل اعتماد کارکردگی فراہم کرتے ہیں۔ ہیٹ ٹریٹڈ اسپراکٹس دانتوں کے مناسب پروفائلز کو زیادہ دیر تک برقرار رکھتے ہیں، ٹریک چینز کے ساتھ ہموار مشغولیت کو یقینی بناتے ہیں، چین کے لباس کو کم کرتے ہیں اور آسٹریلیا کے انتہائی کھرچنے والے زمینی حالات میں قبل از وقت ناکامی کو روکتے ہیں۔
8.3 یورپ: جرمن کھدائی، فرانسیسی انفراسٹرکچر، اور اسکینڈینیوین کان کنی
یورپی منڈی کو EU کی متعلقہ ہدایات اور حفاظتی معیارات کی تعمیل کرنے کے لیے زیر کیریج اجزاء کی ضرورت ہوتی ہے۔ EN 474-12:2006/A1:2008 کیبل کی کھدائی کرنے والوں اور ان کے انڈر کیریج سسٹم پر لاگو ہوتا ہے، صحت اور حفاظت کے ضروری تقاضوں کو قائم کرتا ہے جس کی CE مارکنگ تصدیق کرتی ہے۔ جرمنی کی کھدائی کی صنعت، خاص طور پر رائن لینڈ اور باویرین علاقوں میں، چونا پتھر، بیسالٹ، اور دیگر مجموعی نکالنے کے لیے EX300-کلاس کی کھدائی کرنے والوں کا استعمال کرتی ہے۔ فرانس کا انفراسٹرکچر ڈویلپمنٹ سیکٹر اور اسکینڈینیوین کان کنی کی صنعت (سویڈن میں ایل کے اے بی کی کیرونا لوہے کی کان، فن لینڈ میں پیہسالمی کان) اضافی بڑے ایپلیکیشن زونز کی نمائندگی کرتے ہیں۔
CQC TRACK تکنیکی دستاویزات اور معیار کے ریکارڈ کو برقرار رکھتا ہے جو یورپی صارفین کے لیے CE تعمیل کے اعلانات کی حمایت کرتے ہیں۔ جرمنی، فرانس، اسکینڈینیویا اور مشرقی یورپ میں حصوں کے تقسیم کاروں، آلات کے ڈیلروں، اور کان کنی کے خدمات کے مراکز کے لیے، کمپنی جامع تکنیکی ڈیٹا پیکجز فراہم کرتی ہے جس میں جہتی وضاحتیں، مواد کے سرٹیفیکیشنز، اور گرمی کے علاج کے ریکارڈ شامل ہیں۔ جدید آفٹر مارکیٹ رولرس اور سپروکیٹس میں اکثر جدید سیلنگ سسٹم اور لباس مزاحم کوٹنگز شامل ہوتے ہیں، جو یورپی آپریٹنگ حالات میں گندگی، پانی اور اثرات سے بچاتے ہیں۔
8.4 روس اور وسطی ایشیا: سائبیرین کان کنی، قازقستانی کاپر، اور منگول آپریشنز
عالمی سپلائی چینز کو دوبارہ ترتیب دینے کے بعد، روسی اور وسطی ایشیائی کان کنی آپریٹرز تیزی سے چینی مینوفیکچررز سے بھاری سامان کے اجزاء حاصل کر رہے ہیں۔ حالیہ اعداد و شمار سے پتہ چلتا ہے کہ تقریباً 70% روسی کاروباری اداروں نے مغربی آلات کی تبدیلی کے لیے چینی مینوفیکچرنگ متبادل کا انتخاب کیا ہے، قازقستان چینی کان کنی کے سامان کی برآمدات کے لیے ایک بڑھتی ہوئی مارکیٹ کی نمائندگی کر رہا ہے۔ روس کی کان کنی کی وسیع صنعت — بشمول سائبیریا میں نورلسک نکل کے آپریشنز، کزباس کوئلہ بیسن، اور روسی مشرق بعید میں سونے کی کان کنی کے مختلف آپریشنز — ہیوی ڈیوٹی ایپلی کیشنز کے لیے EX300-کلاس کھدائی کرنے والوں کا استعمال کرتی ہے۔ قازقستان کے تانبے کی کان کنی کے آپریشنز (Kazkhmys, KAZ Minerals) اور منگولیا میں Oyu Tolgoi تانبے سونے کی کان اضافی بڑے تعیناتی زونز کی نمائندگی کرتی ہے۔
روس، قازقستان، ازبکستان اور منگولیا کے صارفین کے لیے، CQC TRACK قائم کردہ برآمدی چینلز کے ذریعے قابل بھروسہ سپلائی فراہم کرتا ہے، جس میں وسط ایشیائی راستوں پر ریل اور اوورلینڈ ٹرانسپورٹ کے لیے موزوں پیکیجنگ ہے۔ کمپنی کی مینوفیکچرنگ کی صلاحیت کان کنی کے کاموں کے لیے حجم کے آرڈرز کو سپورٹ کرتی ہے جس کے لیے ریگولر انڈر کیریج متبادل نظام الاوقات کی ضرورت ہوتی ہے۔ اعلیٰ معیار کے آفٹرمارکیٹ اجزاء—جیسے اسپروکیٹس، ٹریک چینز، رولرز، اور آئیڈلرز— پائیداری اور قابل اعتماد فراہم کرتے ہیں جبکہ اکثر OEM ہم منصبوں کے مقابلے میں نمایاں طور پر کم لاگت آتی ہے، جس سے بیڑے کی دیکھ بھال زیادہ متوقع اور مالی طور پر قابل انتظام ہے۔
8.5 سروس سینٹر نیٹ ورک کی حکمت عملی
CQC TRACK کا سٹریٹجک مقصد، براہ راست یا مجاز تقسیم کاروں کے ذریعے، دنیا بھر میں کان کنی کے بڑے علاقوں میں مائننگ سروس سینٹرز کا ایک اچھی طرح سے مربوط نیٹ ورک قائم کرنا ہے جو مکمل خصوصی انڈر کیریج مینٹیننس سروس فراہم کرتا ہے۔ یہ سروس سینٹرز صحیح مہارت اور ٹولز کے ساتھ مناسب طریقے سے تربیت یافتہ پیشہ ور افراد کو ملازمت دیتے ہیں، جن کی مدد سے پرزوں کی بہترین دستیابی ہوتی ہے تاکہ مشینوں کو تیزی سے اور قابل اعتماد طریقے سے چلانے کے قابل بنایا جا سکے۔
9. پروکیورمنٹ پروفیشنلز کے لیے سورسنگ کے تحفظات
9.1 کراس ریفرنس کی تصدیق
آفٹر مارکیٹ انڈر کیریج اجزاء خریدنے سے پہلے، پروکیورمنٹ پروفیشنلز کو مشین کے سیریل نمبر اور مخصوص OEM پارٹ نمبر کا استعمال کرتے ہوئے مطابقت کی تصدیق کرنی چاہیے۔ آفٹر مارکیٹ مینوفیکچررز عام طور پر کراس ریفرنس ٹیبل فراہم کرتے ہیں جو ان کے حصوں کو OEM نمبروں سے براہ راست ملانے کی اجازت دیتے ہیں۔ اس تجزیہ میں دستاویزی حصے کے نمبر—1022168، 71471228، اور AT202586—براہ راست کراس ریفرنس آرڈرنگ کے لیے بنیادی OEM حوالہ جات کے طور پر کام کرتے ہیں۔ اصل اسپیئر پارٹ نمبر صرف موازنہ کے مقاصد کے لیے ہیں۔
9.2 معیاری دستاویزات کے تقاضے
کان کنی کی ایپلی کیشنز کے لیے سپروکیٹس سورس کرتے وقت، سپلائر کوالٹی دستاویزات کی درخواست کریں بشمول:
- ISO 9001:2015 سرٹیفیکیشن
- جہتی معائنہ رپورٹس
- میٹالرجیکل ٹیسٹ سرٹیفیکیشن (مادی گریڈ کی تصدیق)
- حرارت کے علاج کے ریکارڈ (سختی پروفائلز اور کیس کی گہرائی)
- خام مال کے لئے مل ٹیسٹ سرٹیفکیٹ
- بولٹ گریڈ سرٹیفیکیشن (جہاں ہارڈ ویئر شامل ہے)
معروف مینوفیکچررز خام مال سے لے کر تیار اسمبلی تک مکمل ٹریس ایبلٹی کو برقرار رکھتے ہیں، میٹریل گریڈ کی تصدیق، ہیٹ ٹریٹمنٹ پیرامیٹرز، اور جہتی تعمیل کو قابل بناتے ہیں۔ سٹیل کے پرزوں جیسے سپروکیٹس کے لیے، OEM اور آفٹر مارکیٹ کے درمیان معیار کا فرق زیادہ تر میٹریل گریڈ اور ہیٹ ٹریٹمنٹ کے بارے میں ہے۔ ان کی سختی کے ٹیسٹ اور میٹالرجیکل تجزیہ سے پیمائش اور تصدیق کی جا سکتی ہے۔
9.3 سپلائی چین اور لیڈ ٹائمز
کان کنی کے کاموں کے لیے جن کے لیے باقاعدہ انڈر کیریج متبادل نظام الاوقات کی ضرورت ہوتی ہے، مسلسل فراہمی کی دستیابی اہم ہے۔ CQC TRACK 1022168، 71471228، اور AT202586 سپروکیٹ اسمبلیوں سمیت اعلیٰ مانگ والے پارٹ نمبرز کے لیے تیار سامان کی انوینٹری کو برقرار رکھتا ہے، جس میں آرڈر کے حجم اور منزل کے لحاظ سے 7-30 دنوں کے لیڈ ٹائم ہوتے ہیں۔ کم از کم آرڈر کی مقدار قابل تبادلہ ہے، قابلیت کی جانچ کے لیے نمونے کی مقدار دستیاب ہے۔ کمپنی کی سپلائی کی قابلیت کافی ہے، سپروکیٹ کی پیداوار کے لیے ہر ماہ 10,000 ٹکڑوں تک کی صلاحیت کے ساتھ۔
9.4 آفٹر مارکیٹ سورسنگ کے ذریعے لاگت کی اصلاح
انڈر کیریج اجزاء مشین کے آپریٹنگ اخراجات کا 50% تک اس کی سروس لائف کا حصہ بن سکتے ہیں۔ Hitachi excavators کے بڑے بیڑے کا انتظام کرنے والے کان کنی کے کاموں کے لیے، CQC TRACK جیسے خصوصی مینوفیکچررز سے OEM کے مساوی آفٹر مارکیٹ سپروکیٹس کی فراہمی معیار یا وشوسنییتا پر سمجھوتہ کیے بغیر لاگت میں نمایاں بچت فراہم کرتی ہے۔ کمپنی کی عمودی طور پر مربوط مینوفیکچرنگ — جس میں فورجنگ، ہیٹ ٹریٹمنٹ، CNC مشیننگ، اور اسمبلی شامل ہیں — متعدد سپلائی چین مارک اپ کو ختم کرتی ہے، جس سے حجم کے خریداروں کے لیے مسابقتی قیمتوں کا تعین ممکن ہو جاتا ہے۔
تبدیلی کئی عوامل سے چلتی ہے۔ سب سے پہلے، مشینری کے بڑھتے ہوئے اخراجات اور بجٹ کے دباؤ نے بعد کے حصوں کو ایک زبردست سرمایہ کاری بنا دیا ہے۔ ٹھیکیدار اور فلیٹ مینیجر ایسے حل تلاش کر رہے ہیں جو کارکردگی پر سمجھوتہ کیے بغیر اخراجات کو کم کریں۔ آفٹر مارکیٹ سیکٹر میں استحکام اور کارکردگی میں ڈرامائی طور پر بہتری آئی ہے۔ مینوفیکچررز اب اعلی درجے کی فورجنگ، CNC مشینی، اور ہیٹ ٹریٹمنٹ کے عمل کا استعمال کرتے ہیں تاکہ ایسے اجزاء تیار کیے جائیں جو OEM کی وضاحتوں سے مماثل ہوں۔ مضبوط سٹیل، صحت سے متعلق زمینی اجزاء، اور کثیر پرتوں والی مہریں طویل سروس کی زندگی اور انتہائی حالات میں قابل اعتماد آپریشن کو یقینی بناتی ہیں۔
10. کان کنی کے کاموں کے لیے اکثر پوچھے جانے والے سوالات
Q1: ڈرائیو سپروکیٹ اور سپروکیٹ سیگمنٹ/رم میں کیا فرق ہے؟
ڈرائیو سپروکیٹ مکمل دانتوں والی وہیل اسمبلی ہے جو آخری ڈرائیو ہب پر چڑھتی ہے۔ سپروکیٹ رم یا سیگمنٹ سے مراد دانتوں والی بیرونی انگوٹھی ہے جو ٹریک چین کو منسلک کرتی ہے۔ EX300-1/2/3 کھدائی کرنے والوں کے لیے، سپروکیٹ عام طور پر الگ الگ ہونے کی بجائے ایک ٹکڑا ڈیزائن ہوتا ہے۔
Q2: میں کس طرح اس بات کی تصدیق کروں کہ میرے ہٹاچی EX300 ایکسویٹر کو کون سا سپروکیٹ پارٹ نمبر درکار ہے؟
مشین سیریل نمبر اور مخصوص OEM پارٹ نمبر کا استعمال کرتے ہوئے پارٹس مینوئل سے تصدیق کریں۔ اس تجزیہ میں شامل تین حصوں کے نمبر—1022168، 71471228، اور AT202586—EX300-1، EX300-2، اور EX300-3 ماڈل رینج کا احاطہ کرتے ہیں۔ نوٹ کریں کہ EX300-5 مختلف جہتوں کا استعمال کرتا ہے اور ان کا تبادلہ نہیں ہونا چاہیے۔
Q3: EX300 کھدائی کرنے والوں کے لیے CQC TRACK sprockets میں کون سا مواد استعمال کیا جاتا ہے؟
CQC TRACK پریمیم ZG40Mn کاسٹ اسٹیل، 20CrMnTi الائے اسٹیل، اور پریمیم-گریڈ ایپلی کیشنز کے لیے، جعلی 42CrMo الائے اسٹیل، HRC 52–58 پر انڈکشن سخت ہے جس کے کیس کی گہرائی 8–12mm کی بہترین لباس مزاحمت کے لیے ہے۔
Q4: کیا یہ سپروکیٹس ہٹاچی OEM حصوں کے لیے براہ راست متبادل ہیں؟
جی ہاں، CQC TRACK کے ذریعہ تیار کردہ تمام سپروکیٹس براہ راست OEM کراس ریفرنس کے متبادل ہیں، جو کہ جہتی درستگی اور مکینیکل خصوصیات کے لیے Hitachi کی اصل انجینئرنگ تصریحات کے مطابق تیار کیے گئے ہیں۔
Q5: CQC TRACK کس معیار کے سرٹیفیکیشن رکھتا ہے؟
CQC TRACK ISO 9001:2015 مصدقہ کوالٹی مینجمنٹ سسٹمز کے تحت کام کرتا ہے جس میں تیار اسمبلی کے ذریعے خام مال سے مکمل اجزاء کا پتہ چلتا ہے۔
Q6: کان کنی کی ایپلی کیشنز میں سپروکیٹ کی مخصوص سروس لائف کیا ہے؟
مائننگ ایپلی کیشنز میں سپروکیٹ سروس کی زندگی عام طور پر 10,000 سے 15,000 آپریٹنگ گھنٹے تک ہوتی ہے، زمینی حالات، آپریٹر کے طریقوں، اور دیکھ بھال کے نظام الاوقات پر منحصر ہے۔
Q7: مجھے اپنے ایککاویٹر کے ڈرائیو سپروکیٹ کو کب تبدیل کرنا چاہئے؟
جب دانتوں کی اصل موٹائی کے 70% سے کم تک پہنے ہوئے ہوں، جب دانتوں کے پروفائلز پر "ہک" بننا نظر آئے، یا جب دانتوں کی جڑوں میں دراڑیں نظر آئیں تو اسپراکیٹ کو تبدیل کریں۔
Q8: جب میں ٹریک چین کو تبدیل کرتا ہوں تو کیا مجھے سپروکیٹ کو تبدیل کرنا چاہئے؟
جی ہاں ٹریک چین کو تبدیل کرتے وقت، ہمیشہ معائنہ کریں اور ممکنہ طور پر متوازن لباس کے لیے سپروکیٹس کو تبدیل کریں۔ پہنے ہوئے اسپراکیٹ پر نئی زنجیر لگانے سے چین بشنگ پہننے میں تیزی آئے گی۔
Q9: EX300 sprockets کے والیوم آرڈرز کا لیڈ ٹائم کیا ہے؟
Hitachi EX300 sprockets کے والیوم آرڈرز کے لیے لیڈ ٹائمز عام طور پر آرڈر کے حجم اور منزل کے لحاظ سے 7-30 دنوں تک ہوتے ہیں، جس میں ماہانہ 10,000 ٹکڑوں تک سپلائی کی صلاحیت ہوتی ہے۔
Q10: سپروکیٹ بڑھتے ہوئے بولٹ پر کون سا ٹارک لگانا چاہئے؟
EX300-کلاس ڈرائیو سپروکیٹس کے لیے، کیلیبریٹڈ ٹارک رینچ کا استعمال کرتے ہوئے، بڑھتے ہوئے بولٹ (عام طور پر گریڈ 10.9) کو 1,000–1,100 Nm (738–811 lb-ft) تک ٹارک کیا جانا چاہیے۔
11. نتیجہ
اس تجزیہ میں دستاویزی تین Hitachi OEM کراس ریفرینس ڈرائیو سپروکیٹ اسمبلیاں—1022168, 71471228, اور AT202586—EX300-1, EX300-2, اور EX300-3 سیریز کے ہائیڈرولک ڈیکرویلیٹرز میں پاور ٹرانسمیشن کے ضروری اجزاء کی نمائندگی کرتی ہیں۔ دنیا بھر میں کھدائی، اور بھاری تعمیراتی کام۔ انڈر کیریج سسٹم میں بنیادی فعال جزو کے طور پر، سپروکیٹ فائنل ڈرائیو موٹر کے گھومنے والے ٹارک کو لکیری پلنگ فورس میں تبدیل کرتا ہے جو مشین کو آگے بڑھاتا ہے، اس کی انجینئرنگ کی سالمیت کو مشین کی نقل و حرکت اور آپریشنل پیداوری کے لیے بنیادی بناتا ہے۔
CQC ٹریک (HELI MACHINERY MANUFACTURING CO., LTD.) اعلی درجے کی کلوز ڈائی ہاٹ پریزین فورجنگ، پریزیشن CNC مشینی، کمپیوٹر کنٹرولڈ انڈکشن ہیٹ ٹریٹمنٹ، اور سخت کوالٹی ایشورنس پروٹوکولز کے ذریعے OEM وضاحتوں کو پورا کرنے یا اس سے تجاوز کرنے کے لیے یہ سپروکٹس تیار کرتا ہے۔ کمپنی کے ISO 9001:2015 مصدقہ مینوفیکچرنگ کے عمل، جامع ٹیسٹنگ پروٹوکول، اور کوانزو کے بھاری مشینری صنعتی کلسٹر میں سب سے اوپر تین زیر کیریج اجزاء کے مینوفیکچررز میں سے ایک کے طور پر سٹریٹجک پوزیشن عالمی کان کنی مارکیٹوں کو مسلسل فراہمی کے قابل بناتی ہے۔
پورے جنوبی امریکہ (برازیل، چلی، پیرو)، آسٹریلیا (پلبارا، کوئنز لینڈ، نیو ساؤتھ ویلز)، یورپ (جرمنی، فرانس، اسکینڈینیویا) اور روس/وسطی ایشیا (سائبیریا، قازقستان، منگولیا) میں کان کنی آپریٹرز، آلات کے ڈیلروں، اور پرزہ جات تقسیم کرنے والوں کے لیے، یہ سپروکیٹس ایک قابل اعتماد، قابل اعتماد، معیاری پرزہ جات فراہم کرتے ہیں، جو کہ OEM پرزہ جات کے لیے ایک قابل اعتماد، قیمتی معیار کے متبادل پر مشتمل ہے۔ صحت سے متعلق، یا سروس کی زندگی.
پروکیورمنٹ پروفیشنلز کی حوصلہ افزائی کی جاتی ہے کہ وہ فراہم کردہ OEM پارٹ نمبرز کا استعمال کرتے ہوئے مطابقت کی توثیق کریں، معیاری دستاویزات کی درخواست کریں بشمول میٹریل سرٹیفیکیشنز اور ڈائمینشنل انسپکشن رپورٹس، اور Hitachi EX300-1/2/3 کرالر ایکسویٹر انڈر کیریجز کے لیے ملکیت کی کل لاگت کو بہتر بنانے کے لیے خصوصی مینوفیکچررز کے ساتھ براہ راست سپلائی تعلقات قائم کریں۔ بحری بیڑے کے مینیجرز اور دیکھ بھال کے نگرانوں کے لیے، ایک فعال سپروکیٹ معائنہ اور تبدیلی کے شیڈول کو نافذ کرنا — جس میں دانتوں کے پہننے کی باقاعدہ پیمائش، بولٹ ٹارک کی تصدیق، اور مربوط سپروکیٹ اور چین کی تبدیلی شامل ہے — انڈر کیریج سسٹم کی زندگی کو زیادہ سے زیادہ کرنے اور غیر منصوبہ بند وقت کو کم سے کم کرنے کے لیے سب سے مؤثر حکمت عملی کی نمائندگی کرتا ہے۔
اس تکنیکی اشاعت کا مقصد کان کنی اور بھاری تعمیراتی صنعتوں میں انجینئرنگ اور پروکیورمنٹ پیشہ ور افراد کے لیے ہے۔ تمام وضاحتیں موجودہ OEM دستاویزات کے خلاف تصدیق سے مشروط ہیں۔ موجودہ قیمتوں، لیڈ ٹائمز، اور تکنیکی مدد کے لیے، براہ راست CQC TRACK سے رابطہ کریں۔
مصنوعات کے زمرے
-

LIUGONG 46A0185 CLG970 CLG975 Track Sprocket Wh...
-

SANY SSY005661438 SY650 فائنل ڈرائیو وہیل اسیم...
-

SANY SY1250H SSY004621574 ٹریک سپروکیٹ وہیل...
-

HYUNDAI 81EN10014 81N810013GG E2822001 81N81007...
-

LIUGONG CLG950/ CLG952 46A0292 Track Sprocket W...
-

کیٹرپلر CAT336GC / CAT335 / CAT340 1362422 ...


