
Zespół koła napędowego koparki CATERPILLAR E365 / E374 / Grupa kół napędowych (nr części: 141-9655) – Elementy napędu jezdnego do ciężkich koparek gąsienicowych Caterpillar i obrotowych wiertarek do otworów strzałowych. Wyprodukowano przez CQC Track


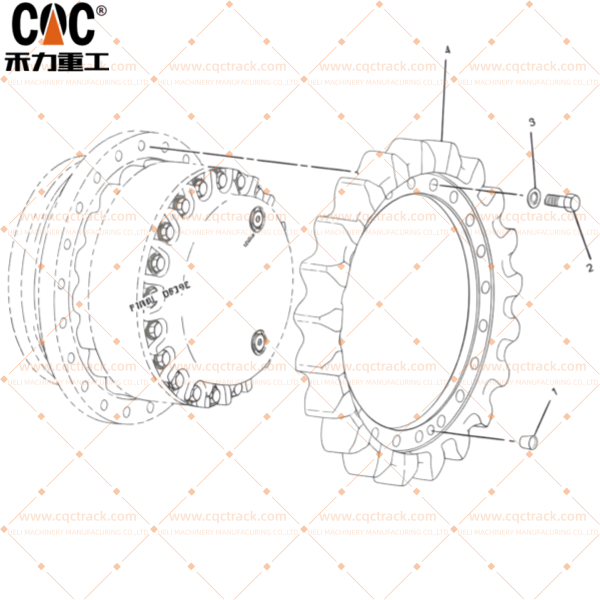
W przypadku koparki gąsienicowej o ładowności od 65 do 75 ton, takiej jakGĄSIENICA E365 or E374Koło napędowe to jedyny element, który przekształca moment obrotowy silnika hydraulicznego w siłę pociągową. Zazębia się ono w sposób ciągły z ciężkim łańcuchem gąsienicy, przenosząc ogromną siłę uciągu, a jednocześnie wytrzymując ścieranie pyłem skalnym, wstrząsy podczas jazdy po nierównym terenie oraz nieustanne cykliczne obciążenia występujące w górnictwie i wykopach. Dla modeli CATERPILLAR E365 iE374W przypadku platform koparek 345C, 365B, 365C, 374D i 374F, a także kompatybilnych aplikacji do wiercenia otworów strzałowych, integralność kół zębatych jest bezpośrednim czynnikiem decydującym o żywotności łańcucha gąsienicowego, wyrównaniu podwozia i ogólnej wydajności maszyny. CQC Track, wyspecjalizowany dział produkcji podwozi gąsienicowych firmy CQC International, dostarcza wysokiej jakości zamienniki o jakości OEM.Zespół koła zębatego napędowego/ Grupa kół zębatych, dokładnie zamienna z oryginalnym numerem części CATERPILLAR141-9655To nie jest standardowe koło zamienne — to precyzyjnie zaprojektowany element napędu końcowego, zbudowany w ramach tego samego aktywnego ekosystemu produkcji OEM, który obsługuje wielu światowych liderów w produkcji sprzętu, i udoskonalany przez dwie dekady ciągłego sprzężenia zwrotnego z eksploatacji. Niniejszy przegląd techniczny, autorstwa Jacka, przy dedykowanym międzynarodowym wsparciu Philipa i Haily, wyjaśnia, dlaczego operatorzy flot CATERPILLAR E365 i E374 ufają gąsienicom CQC Track w zakresie komponentów napędu jezdnego, które dorównują trwałością oryginalnemu sprzętowi.
1. Siła producenta: Wbudowana produkcja OEM z pełną możliwością produkcji własnej
Wydajność i żywotność koła zębatego przekładni głównej są z góry określone przez środowisko produkcyjne, w którym jest ono wytwarzane. CQC Track prowadzi w pełni zintegrowany, samodzielnie zbudowany kampus przemysłowy, w którym każda linia produkcyjna jest własnością firmy i jest bezpośrednio kontrolowana. Nie zlecamy kluczowych procesów na zewnątrz. Nasza fabryka działa obecnie jako certyfikowana baza produkcyjna OEM dla globalnego przemysłu ciężkiego sprzętu, dostarczając kompletne zespoły gąsienic, rolki, koła napinające i koła zębate firmom Hitachi, Kobelco, LiuGong, XCMG i SDLG, a także pełniąc funkcję partnera OEM i ODM w zakresie rozwiązań podwozi kompatybilnych z Caterpillar. Ta wbudowana rzeczywistość OEM oznacza, że CATERPILLAR E365 / E374141-9655Zespół zębatek napędowych jest produkowany na tych samych prasach kuźniczych, piecach do obróbki cieplnej i centrach obróbczych CNC, które obsługują japońskie, koreańskie i chińskie linie montażowe OEM. Certyfikaty materiałowe, kontrola procesu i kontrola jakości zastosowane w tym kole zębatym są zgodne z wymaganiami najbardziej rygorystycznych producentów sprzętu na świecie. Co więcej, CQC Track jest skonstruowany tak, aby oferować kompleksową personalizację OEM i produkcję ODM — niezależnie od tego, czy chodzi o dostosowanie profili zębów do konkretnych zastosowań, modyfikację interfejsów montażowych, czy opracowywanie autorskich linii kół zębatych dla dystrybutorów i operatorów flot.
2. Architektura techniczna: kuta, poddana obróbce cieplnej i precyzyjnie obrabiana mechanicznie do ekstremalnych warunków
Koło zębate napędu końcowego w koparce klasy 65 ton musi być jednocześnie odporne na zużycie ścierne powierzchni bocznych zębów, zmęczenie zginające stopy zęba oraz zanieczyszczenie łożysk wewnętrznych. Zespół koła zębatego CQC Track 141-9655 jest wytwarzany w starannie zaplanowanym, wysoce integralnym procesie produkcyjnym, w którym każdy etap jest projektowany z myślą o powtarzalności i precyzji wymiarowej.
- Wieniec zębaty ze stali stopowej kutej na gorąco w matrycach zamkniętych: Wieniec zębaty powstaje jako lity kęs wysokiej jakości okrągłej stali stopowej, który jest podgrzewany do temperatury około 1150–1250°C aż do pełnej austenityzacji, a następnie poddawany odkształceniu pod wysokim ciśnieniem pomiędzy precyzyjnie obrobionymi matrycami w wielu etapach kucia w matrycach zamkniętych. Proces ten eliminuje porowatość wewnętrzną, puste przestrzenie i niespójności mikrostrukturalne, charakterystyczne dla odlewanych lub wytwarzanych alternatyw, zapewniając monolityczną strukturę o wyjątkowej odporności na zmęczenie zginające, pękanie korzeni zębów i pęknięcia udarowe. Proces kucia zasadniczo poprawia właściwości mechaniczne elementu w porównaniu z odlewanymi alternatywami, precyzyjnie dopasowując przepływ ziarna do każdego konturu zęba.
- Integralne hartowanie i odpuszczanie: Przed jakąkolwiek obróbką wykańczającą, cały kuty korpus koła zębatego poddawany jest rygorystycznemu cyklowi hartowania i odpuszczania. Ta podstawowa obróbka cieplna równomiernie uszlachetnia mikrostrukturę rdzenia, przekształcając ją w odpuszczony martenzyt, zapewniając optymalne połączenie wysokiej wytrzymałości na rozciąganie i ciągliwości, zapobiegając trwałemu odkształceniu zęba lub kruchemu pękaniu pod wpływem ekstremalnych obciążeń momentem obrotowym.
- Precyzyjna obróbka CNC i profile zębów hartowane indukcyjnie (55–62 HRC): Po obróbce zgrubnej do geometrii zbliżonej do gotowej i precyzyjnym wykończeniu CNC z zachowaniem dokładnych tolerancji wymiarowych OEM — w tym krytycznej specyfikacji średnicy wewnętrznej 608 mm dla 141-9655 — boki zębów i powierzchnie styku napędu są selektywnie hartowane w kontrolowanym procesie hartowania indukcyjnego o średniej częstotliwości. Twardość powierzchni jest stale utrzymywana w zakresie od 55 do 62 HRC, tworząc głęboką, odporną na zużycie warstwę, która radykalnie zmniejsza zużycie ścierne zębów, odkształcenia „zaczepiające” i łuszczenie się linii podziałowej. Co najważniejsze, ciągliwy, hartowany rdzeń pod twardą warstwą pochłania wstrząsy dynamiczne bez rozprzestrzeniania się pęknięć, zapewniając koło zębate, które jest zarówno odporne na zużycie, jak i odporne na uderzenia. Koło zębate 141-9655 ma 21 zębów i zostało zaprojektowane z myślą o bezpiecznym i dokładnym dopasowaniu do interfejsu wyjściowego napędu końcowego.
- Wał z podwójnym rowkiem uszczelniającym i najwyższej klasy systemem uszczelnień pływających: Powierzchnia mocowania koła zębatego jest precyzyjnie szlifowana, a profil podwójnego rowka uszczelniającego tworzy labirynt, który mieści najwyższej klasy zestaw uszczelnień pływających duo-cone. Ta technologia metalowego uszczelnienia typu face-to-face stanowi światowy standard w zakresie absolutnego wykluczenia wody, błota, drobnego pyłu krzemionkowego i ściernych szlamów górniczych z wewnętrznej komory łożyska. Całkowicie uszczelniona komora jest fabrycznie wypełniona specjalnie opracowanym smarem przeciwzamarzaniowym odpornym na niskie temperatury, gwarantującym natychmiastowe smarowanie przy każdym uruchomieniu oraz ciągłą ochronę przed korozją od arktycznych mrozów po tropikalną wilgotność monsunową.
- Pokrywy boczne z żeliwa sferoidalnego (ciągliwego): Uszczelniające pokrywy boczne są produkowane w precyzyjnym procesie odlewania żeliwa sferoidalnego, celowo dobranego ze względu na wyjątkową stabilność wymiarową, odporność na zużycie i zdolność do utrzymania idealnie gładkiej, twardej powierzchni współpracującej, która zapewnia równomierne ściskanie uszczelnienia przez cały okres eksploatacji koła zębatego.
3. Dwadzieścia lat ciągłego doskonalenia procesów, potwierdzone w globalnym ekstremalnym górnictwie
Zespół koła zębatego CQC Track 141-9655 nie jest konstrukcją statyczną; jest bezpośrednim produktem 20-letniego cyklu ciągłego doskonalenia inżynieryjnego, napędzanego wyłącznie analizą trybów awarii i danymi dotyczącymi zużycia zebranymi w najbardziej wymagających środowiskach wydobywczych i budowlanych na świecie. Nasze koła zębate były systematycznie testowane, analizowane i stopniowo udoskonalane dzięki ciągłej eksploatacji w głębokich kopalniach złota i platyny w Republice Południowej Afryki, wysokogórskich kopalniach miedzi i srebra w Peru i Ekwadorze, zamarzniętych basenach rudy żelaza w Rosji, w kamieniołomach twardych skał ściernych i na placach rozbiórkowych w Korei Południowej, w wielkoskalowych projektach infrastrukturalnych i górniczych w Indiach oraz w tropikalnych operacjach budowlanych i wydobywczych w Wietnamie. Każdy parametr projektowy – od optymalizacji krzywej odpuszczania w celu wyeliminowania koncentracji naprężeń szczątkowych, przez precyzyjną kalibrację prędkości skanowania hartowania indukcyjnego w celu uzyskania idealnego gradientu twardości, po weryfikację długoterminowej pompowalności smaru przeciwzamarzaniowego w ekstremalnych wahaniach temperatury – został bezpośrednio wdrożony do naszego standardu produkcyjnego. Stabilność jakości i niezawodność działania dzisiejszych zespołów zębatych to nie obietnice katalogowe; to sprawdzone w praktyce cechy, które sprawdziły się w ciągu milionów godzin pracy maszyn na każdym kontynencie.
4. Kompletny, dopasowany ekosystem podzespołów podwozia
Koło napędowe nie działa w izolacji. Montaż koła napędowego najwyższej jakości obok zużytych łańcuchów gąsienic, słabszych rolek dolnych lub zużytego koła napinającego powoduje kosztowne niedopasowanie w żywotności podzespołów, co gwałtownie przyspiesza degradację podwozia w całym systemie. Jako wyspecjalizowany producent kompletnych rozwiązań podwozi gąsienicowych, CQC Track eliminuje to ryzyko, produkując kompleksowy, własny zestaw powiązanych części podwozia dla koparek CATERPILLAR E365, E374 i szerszej serii 345/365/374, a także kompatybilnych aplikacji do wiercenia otworów strzałowych. Nasz program produkcyjny obejmuje dopasowane zespoły ogniw gąsienic ze sworzniami i tulejami hartowanymi indukcyjnie, zespoły rolek dolnych gąsienic (366-3380), zespoły przednich kół napinających(248-7256/136-2429) i górne rolki nośne(542-8380), wszystkie produkowane w ramach ujednoliconej obróbki metalurgicznej i cieplnej. To zintegrowane podejście zapewnia stałe tempo zużycia i przewidywalne cykle życia wszystkich komponentów podwozia. Zespół biznesowy CQC International — w którego skład wchodzą Philip, Jack i Haily — jest zorganizowany w taki sposób, aby dostarczać te komponenty w ramach zsynchronizowanych dostaw w zestawach, zapewniając w pełni zharmonizowany zestaw części zaprojektowanych z myślą o zapewnieniu spójnej, dopracowanej wydajności.
5. Globalny zasięg eksportu do rynków górniczych i budowlanych, w których liczy się jakość
Wytrzymałe komponenty podwozi górniczych i budowlanych CQC Track są eksportowane z pełnym zaufaniem na rynki, na których obowiązują najsurowsze standardy jakości i wydajności importu. Nasze zespoły kół łańcuchowych CATERPILLAR E365/E374 i kompletne zestawy podwozi aktywnie wspierają floty koparek i wiertnic w Ameryce Południowej (Ekwador, Peru), Afryce Południowej, Federacji Rosyjskiej, Korei Południowej oraz w segmentach zastosowań zaawansowanych w Indiach. Nasza międzynarodowa sieć dystrybucji obejmuje również wyspiarskie kraje Południowego Pacyfiku, Wietnam, Kazachstan i szerszy korytarz Azji Środkowej, Turcję i Amerykę Północną. Ta trwała i powszechna globalna akceptacja – obejmująca zarówno upały równikowe, suchy pył pustynny, jak i warunki głębokiego mrozu na kontynencie – potwierdza, że spójność obróbki cieplnej, precyzja wymiarowa, zabezpieczenie antykorozyjne i niezawodność logistyczna CQC Track spełniają uniwersalne wymagania klasy koparek o masie 65–75 ton oraz zastosowań w wiertnicach obrotowych otworów strzałowych na całym świecie.
W przypadku określenia ścieżki CQC 141-9655Zespół koła zębatego napędowegoDo Twojego CATERPILLAR E365 lub E374 — lub zleć nam wykonanie niestandardowego komponentu napędu jezdnego — instalujesz komponent wykuty w tym samym ekosystemie OEM, który dostarcza sprzęt do wiodących światowych marek ciężkiego sprzętu. To koło zębate to coś więcej niż bezpośredni zamiennik; to ucieleśnienie 20-letniego zaangażowania inżynierów w maksymalizację czasu sprawności i wydajności maszyn CATERPILLAR serii 345/365/374 oraz kompatybilnych urządzeń wiertniczych, zmiana po zmianie.
Autorem tego artykułu jest Jack z międzynarodowego zespołu biznesowego CQC, a my pragniemy szczerze podziękować Philipowi i Haily za ich oddane wsparcie dla naszych globalnych klientów zajmujących się podwoziami i napędami jezdnymi CATERPILLAR.
Kategorie produktów
-

Zespół koła napędowego LIEBHERR R974...
-
Części do koparki, części podwozia EX200-3 spr...
-

Elementy podwozia JCB JS220, koła zębate łańcucha gąsienicy...
-

VOLVO 14672580 EC900 / EC950 Koło napędowe AS / F...
-

Zespół koła zębatego gąsienicy SANY SY980H (SSY0...
-

LIUGONG 46A0372 CLG965 Koło zębate AS/Final ...


